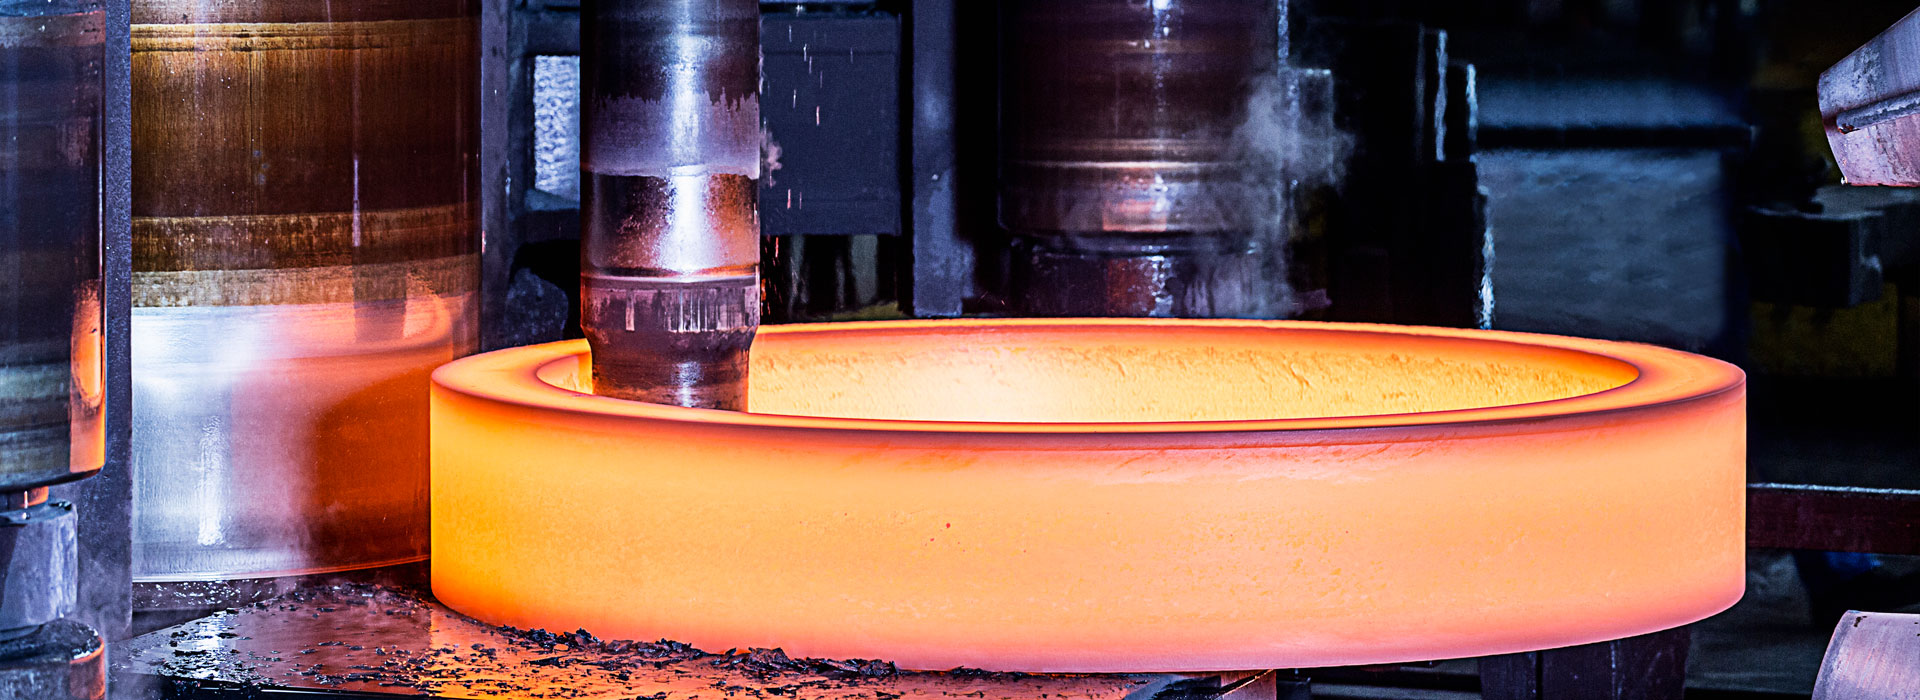
Цр8Мо2СиВ челик се користи за калупе за хладно екструзију, калупе за хладно ковање и калупе за дубоко извлачење.
Цр8Мо2СиВ челик се користи за калупе за хладно екструзију, калупе за хладно ковање и калупе за дубоко извлачење.
Цр8Мо2СиВ је челик за хладно обраду који је у складу са ГБ/Т 1299-2014 стандардом и класификован је као легирани алатни челик. Његова ознака указује да садржи приближно 8% хрома (Цр), а допуњен је легирајућим елементима као што су молибден (Мо), силицијум (Си) и ванадијум (В). На међународном нивоу, често одговара ДЦ53 јапанског Даиконг Стеел-а. Овај тип челика је развијен модификацијом традиционалног високоугљичног високохромираног латитског челика за хладну обраду СКД11. Умереним смањењем садржаја угљеника и хрома, он инхибира формирање латитске еутектике, дозвољавајући карбидима типа М7Ц3 да се фино и равномерно таложе, чиме се постиже боља компатибилност пластичности и жилавости од серије Цр12.
1. Хемијски састав и ефекти легирајућих елемената
Према ГБ/Т 1299-2014 стандарду, хемијски састав (масени удео) Цр8Мо2СиВ је: угљеник Ц 0,95% - 1,03%, силицијум Си 0,80% - 1,20%, манган Мн 0,20% - 0,50%, фосфор 0≤Суфур ≤30% 0,020%, хром Цр 7,80% - 8,30%, молибден Мо 2,00% - 2,80%, ванадијум В 0,25% - 0,40%.
Сваки легирајући елемент има другачију мисију: угљеник обезбеђује основну тврдоћу и отпорност на хабање; хром обезбеђује високу очвршћавање и таложење карбида високе тврдоће, што је главна одбрамбена линија за отпорност на хабање; молибден значајно побољшава стабилност каљења и спречава омекшавање при високим температурама; ванадијум оплемењује зрна и поставља границе зрна, значајно побољшавајући способност против пуцања; силицијум игра улогу јачања чврстог раствора, повећавајући границу еластичности. Процес топљења обично користи електролучну пећ + пећ за спољашњу рафинацију (ЛФ) + технологију вакуумског дегазирања (ВД) како би се осигурала чистоћа челика.
2. Механичке особине и процес термичке обраде
Стање испоруке је жарено, са тврдоћом ≤ 255 ХБВ, што олакшава механичку обраду. После термичке обраде може се постићи изузетно висока тврдоћа:
Жарење: Након држања на 850 ℃, контролисано хлађење до 550 ℃ (≤ 30 ℃/х), а затим хлађење на ваздуху да би се уклонио напон ковања и повратила пластичност.
Гашење: Након два предгревања на 550℃ и 850℃, загревања на 1020 - 1040℃, након чега следи хлађење уљем или ваздушно хлађење, тврдоћа гашења може да достигне ХРЦ 61 - 63. Овај челик има одличне перформансе гашења, чак и за калупе великог пресека, може да добије уједначен деформациони слој и уједначен слој.
Каљење: Предвиђена су два пута - 180 - 200℃ нискотемпературно каљење два пута, тврдоћа ХРЦ 62 - 63, погодно за резне алате високе тврдоће; 520 - 530 ℃ високотемпературно каљење два пута, тврдоћа и даље може остати ХРЦ 62 - 64, у овом тренутку, жилавост је значајно побољшана, заостало напрезање је ефикасно елиминисано, а стабилност димензија је оптимална.
У поређењу са традиционалним челиком Цр12МоВ, након разумне топлотне обраде, животни век Цр8Мо2СиВ може се повећати за приближно 30%, а његове перформансе против пуцања и угла против пуцања су знатно боље од челика типа СКД11.
3. Типични сценарији примене
Због својих "флексибилних и чврстих" перформанси, Цр8Мо2СиВ се широко користи у:
Прецизно штанцање: високо прецизно штанцање делова тела, структурних делова итд., Са јаком отпорношћу на хабање на ивици сечења
Матрице за хладно смицање, калупи за обрезивање ивица, калупи за ваљање ивица: коришћење високе отпорности на хабање и стабилност димензија
Матрице за цртање, матрице за увијање, мерачи: ослањајући се на његове карактеристике микро-деформације након термичке обраде
Матрице за хладно екструзију, калупе за хладно ковање, калупе за дубоко извлачење: погодне за пластичну деформацију плоча од нерђајућег челика, легура високе чврстоће, итд., које је тешко обрадити материјале
Умре за обраду ласерског сечења: након каљења на високим температурама, може значајно смањити заостали напон ласерског сечења, смањујући ризик од пуцања
4. Обрасци за снабдевање
Облици снабдевања Цр8Мо2СиВ на тржишту су веома разноврсни да би задовољили различите потребе производње калупа:
Округла шипка (округли челик): Опсег пречника је широк, обично доступан од Φ10 мм до преко Φ700 мм. Површина може бити у црној боји, полирана, текстурирана или прецизно токована.
Лим/плоснати челик: Дебљина се креће од 8 до 500 мм, ширина од 50 до 1500 мм. Може се обрађивати обострано или четворострано за испоруку.
Ковањеи Модули: Ковани бланкови □200 до 500 мм. Максимални пречник кованог диска може да достигне Ø1200 мм. Погодно за велике калупе.
Други облици: Неки добављачи могу обезбедити посебне делове као што су челичне цеви, челичне траке, жичане шипке, шестоугаоне шипке итд.
Услуге обраде по мери: Укључују сечење и димензионисање, грубу машинску обраду, прилагођену топлотну обраду (каљење + каљење), површинску обраду (црна завршна обрада, полирање, пескарење, стругање/глодање/завршна обрада), итд. Додатне услуге са додатном вредношћу.
Статус испоруке: Углавном се испоручује у жареном стању (тврдоћа ≤255 ХБВ). Такође доступно за испоруку у нормализованом стању, машински обрађеном према захтевима корисника и подложно 100% ултразвучној детекцији грешака.
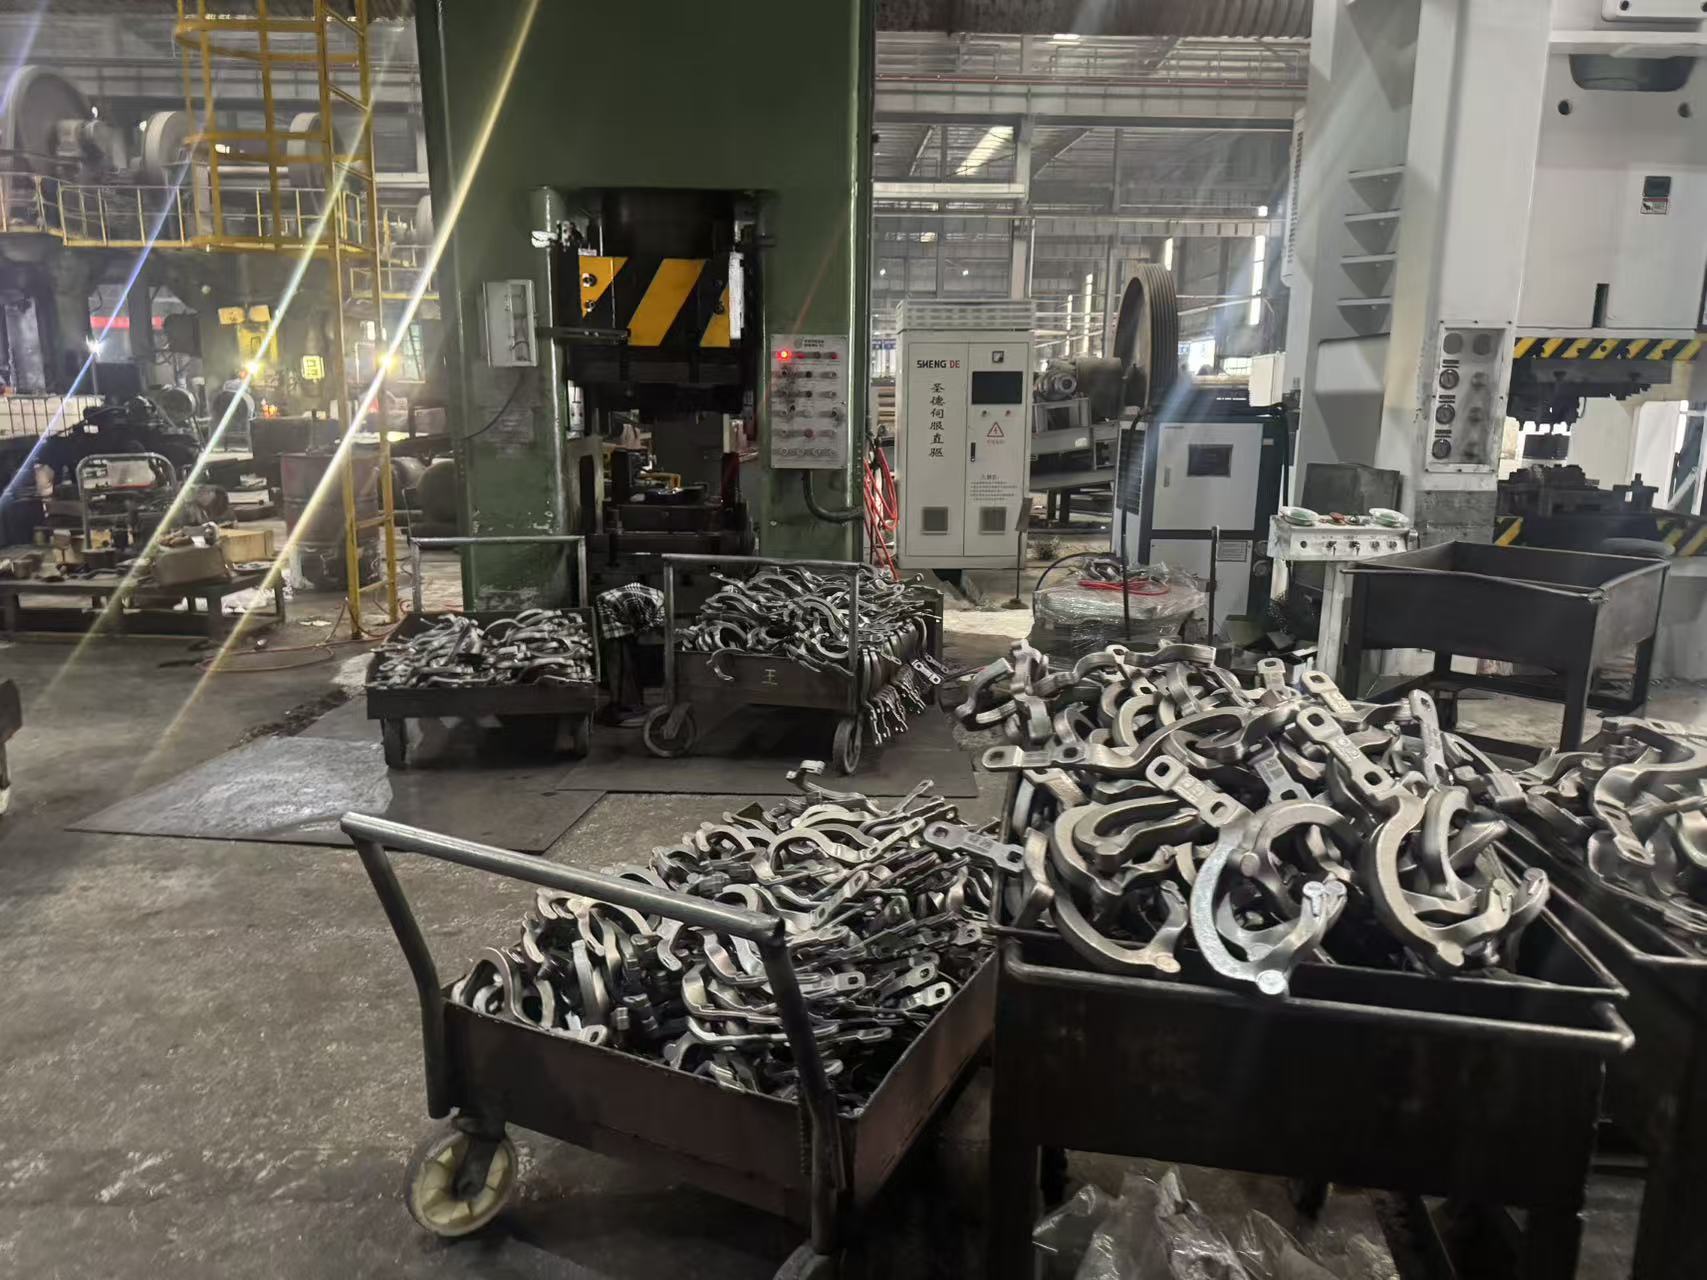
ово је производна линија ковања компаније за прецизно ковање компаније ииду тонгкин
Пошаљи упит
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића.
Политика приватности