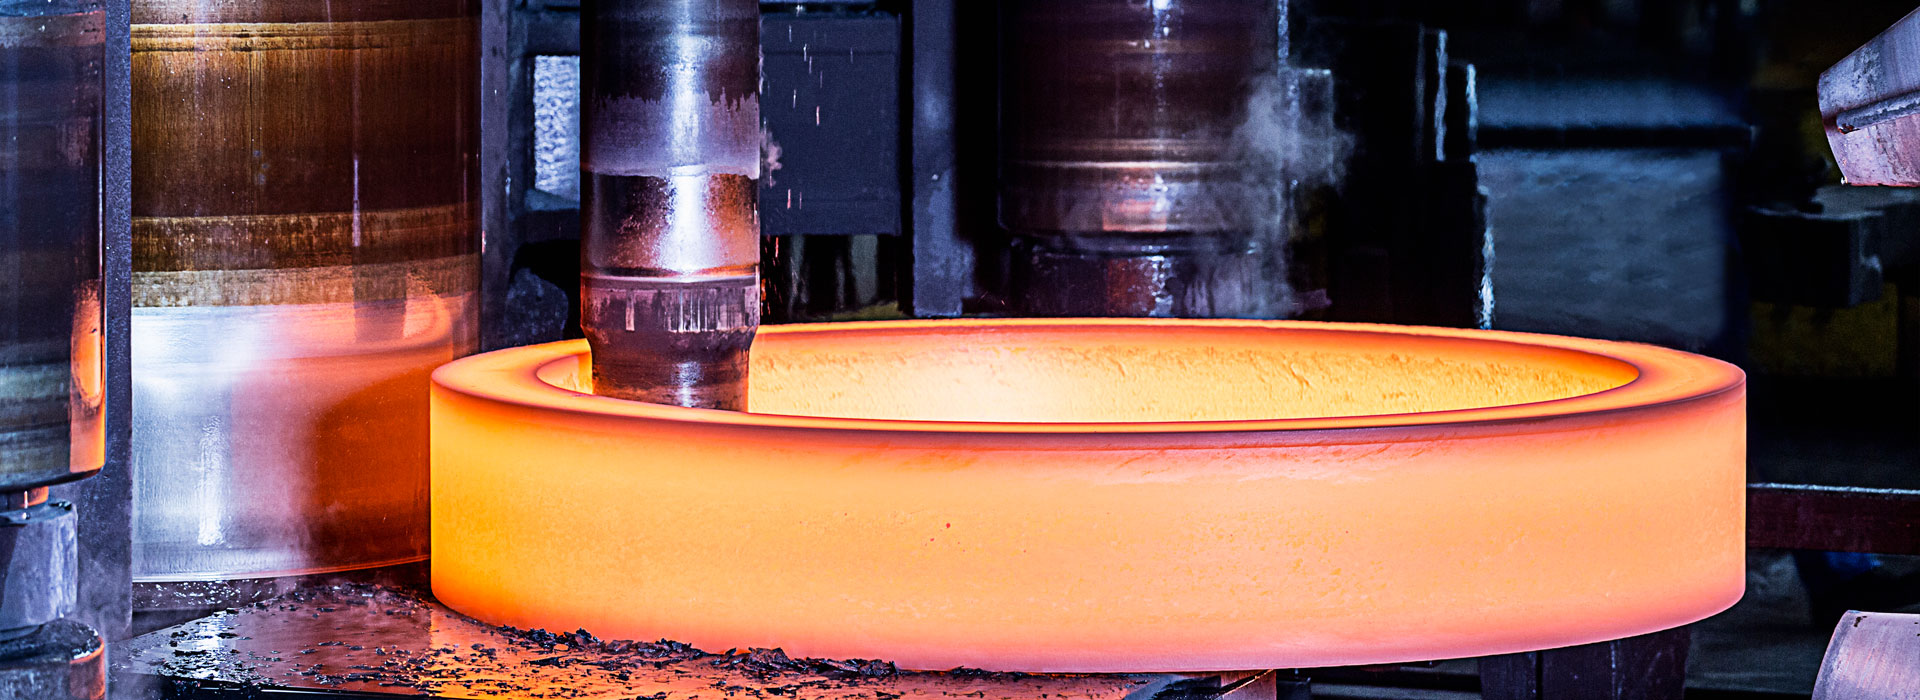
Избор висококвалитетних сировина за поморске отковке
Избор висококвалитетних сировина за поморствоКовање
Приликом одабира висококвалитетних сировина за бродске отковке, фактори као што су својства материјала, прилагодљивост околини, производни процеси и индустријски стандарди морају се свеобухватно узети у обзир. Следе кључни кораци и тачке:
1. Појасните врсту материјала и сценарије примене
За бродске отковке, избор материјала треба да се заснива на специфичној намјени:
Угљенични челик (као што је бродски челик А-класе и Д-класе): Користи се за структурне компоненте брода (као што су ребра, носачи палубе), мора да испуњава захтеве високе чврстоће и заварљивости.
Легирани челик (као што је Цр-Мо челик, Ни-Цр челик): Користи се за критичне компоненте мотора као што су радилице и зупчаници, мора бити отпоран на замор и удар.
Нерђајући челик (као што је 316Л, дуплекс челик): Користи се за вентиле за морску воду, тела пумпи, итд. у корозивним срединама, захтевајући високу отпорност на корозију.
Легура титанијума: Користи се у врхунским бродовима или специјалним компонентама (као што су делови за подморнице), отпорна је на корозију, лагана, али има високу цену.
2. Контрола хемијског састава
У складу са стандардима: Придржавајте се класификационих друштава (као што су АБС, ДНВ, ЛР, ЦЦС) или међународних стандарда (АСТМ, ЕН).
Елементи ниске нечистоће: Садржај сумпора (С) и фосфора (П) треба да буде ≤ 0,025%, да би се избегла врућа ломљивост и хладнокрхкост.
Оптимизација елемената легуре: Додавање никла (Ни) побољшава жилавост при ниским температурама, хром (Цр) побољшава отпорност на корозију, а молибден (Мо) оплемењује структуру зрна.
3. Захтеви механичких перформанси
Чврстоћа и жилавост: Граница течења (≥ 355 МПа), затезна чврстоћа (≥ 490 МПа) и енергија удара на ниским температурама (-40°Ц: ≥ 27 Ј).
Отпорност на корозију: Изаберите челик који је отпоран на корозију морске воде (као што је челик који садржи бакар (Цу) или никл (Ни)), или извршите површинску обраду (као што је галванизација).
Перформансе против замора: Процесом ковања и топлотном обрадом оптимизује се структура зрна и смањују се унутрашњи дефекти.
4. Захтеви производног процеса
Процес топљења: Користите електричне пећи у комбинацији са рафинацијом из пећи (ЛФ/ВД) да бисте смањили садржај гасова (Х, О, Н) и побољшали чистоћу.
Процес ковања: Обезбедити довољан однос ковања (≥ 3:1), побољшати структуру зрна; Контролишите коначну температуру ковања како бисте избегли прегревање или недовољно загревање.
Процес термичке обраде: Нормализација, каљење и каљење (каљење + каљење) да би се обезбедила униформна структура и елиминисала заостала напрезања.
5. Квалификације добављача и осигурање квалитета
Квалификације за сертификацију: Добављач мора да добије сертификат од класификационог друштва (као што је АБС фабричко признање) и да поседује систем управљања квалитетом ИСО 9001.
Евиденција квалитета: Обезбедите документе за следљивост материјала (као што је број пећи за топљење, серија за термичку обраду) и извештаје о испитивању треће стране (као што је СГС).
Техничка подршка: Од добављача се тражи да помогне у решавању проблема у процесу (као што је оптимизација параметара заваривања).
6. Инспекција и верификација
Долазна инспекција:
Анализа хемијског састава (детектовано спектрометром).
Испитивања механичких својстава (затезање, удар, тврдоћа).
Испитивање без разарања (ултразвучно испитивање УТ, испитивање магнетним честицама МТ).
Верификација треће стране: Кључни материјали морају бити подвргнути инспекцији на лицу места од стране класификацијског друштва (као што је ЦЦС) или морају бити поново тестирани у ауторитативној лабораторији.
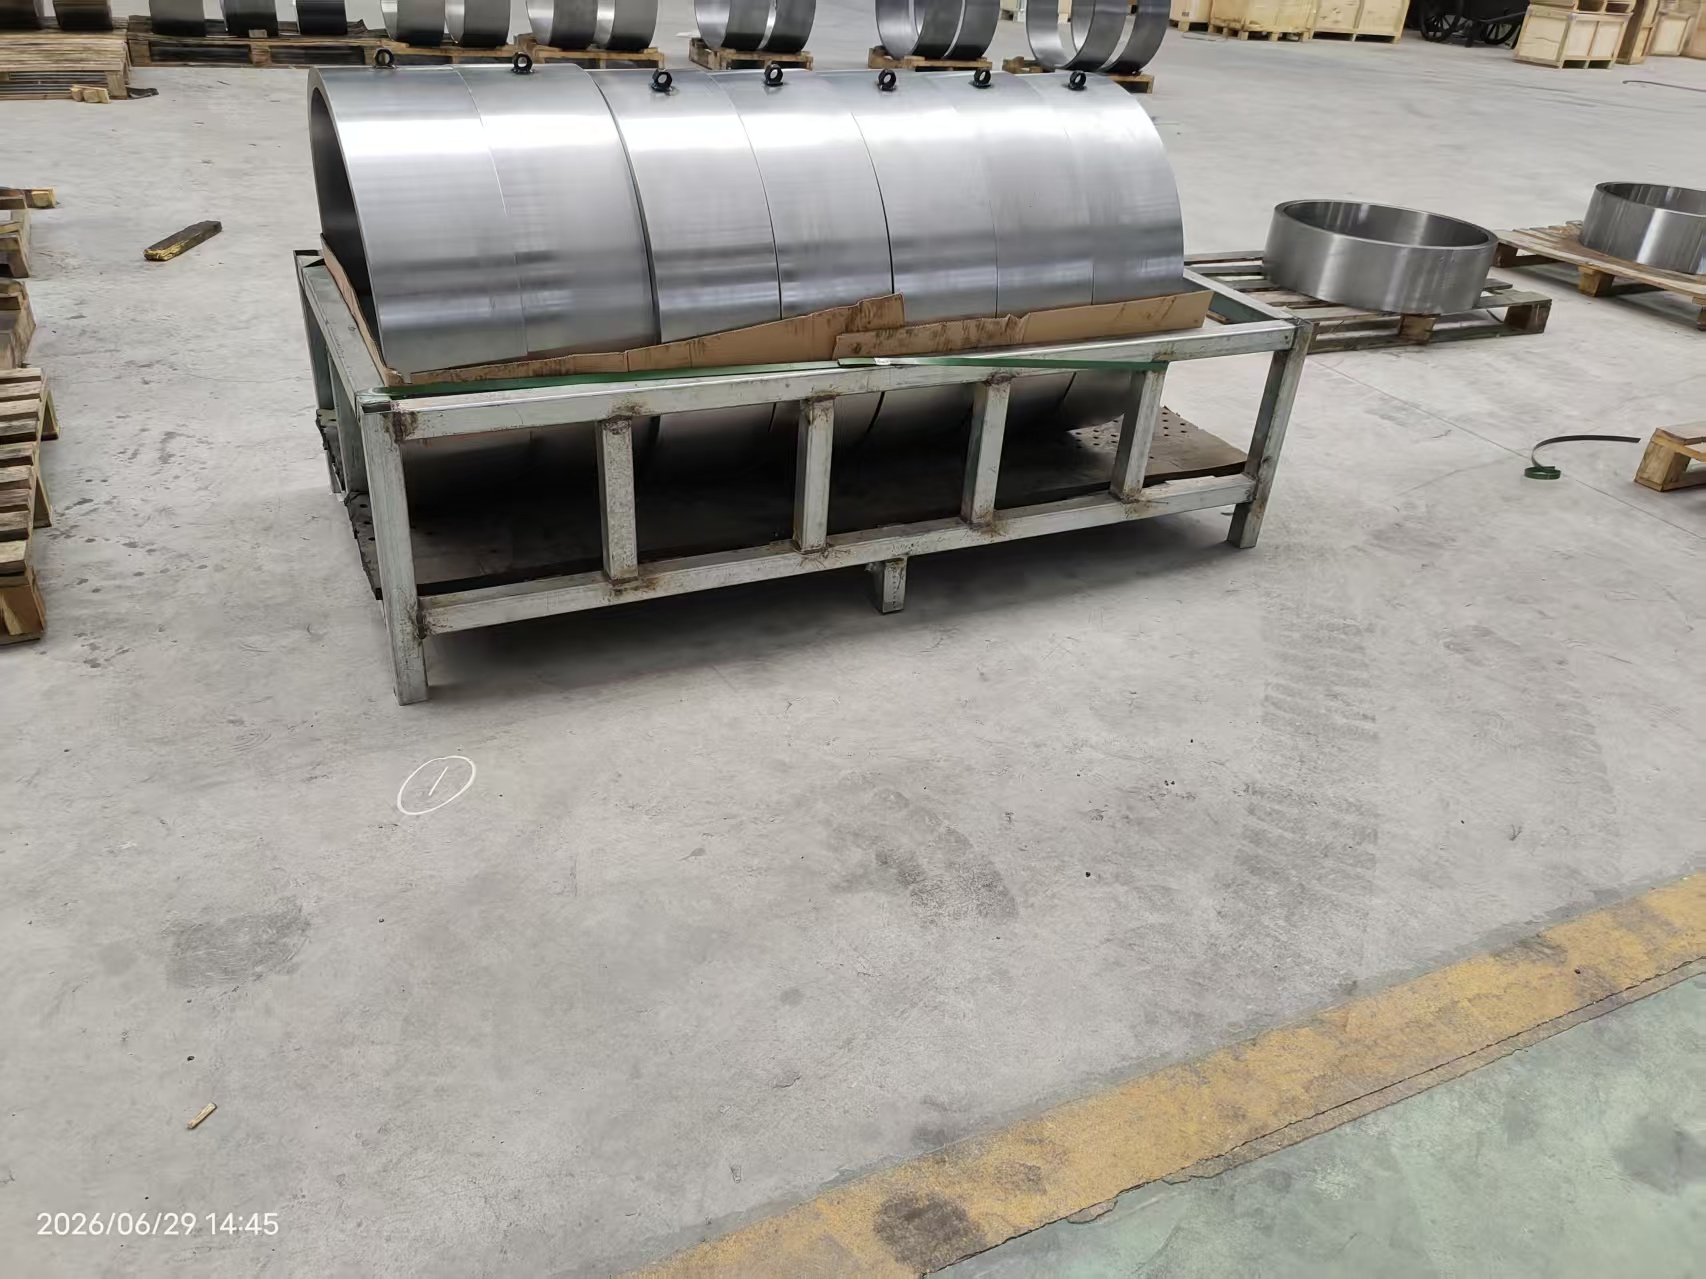
Пошаљи упит
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића.
Политика приватности