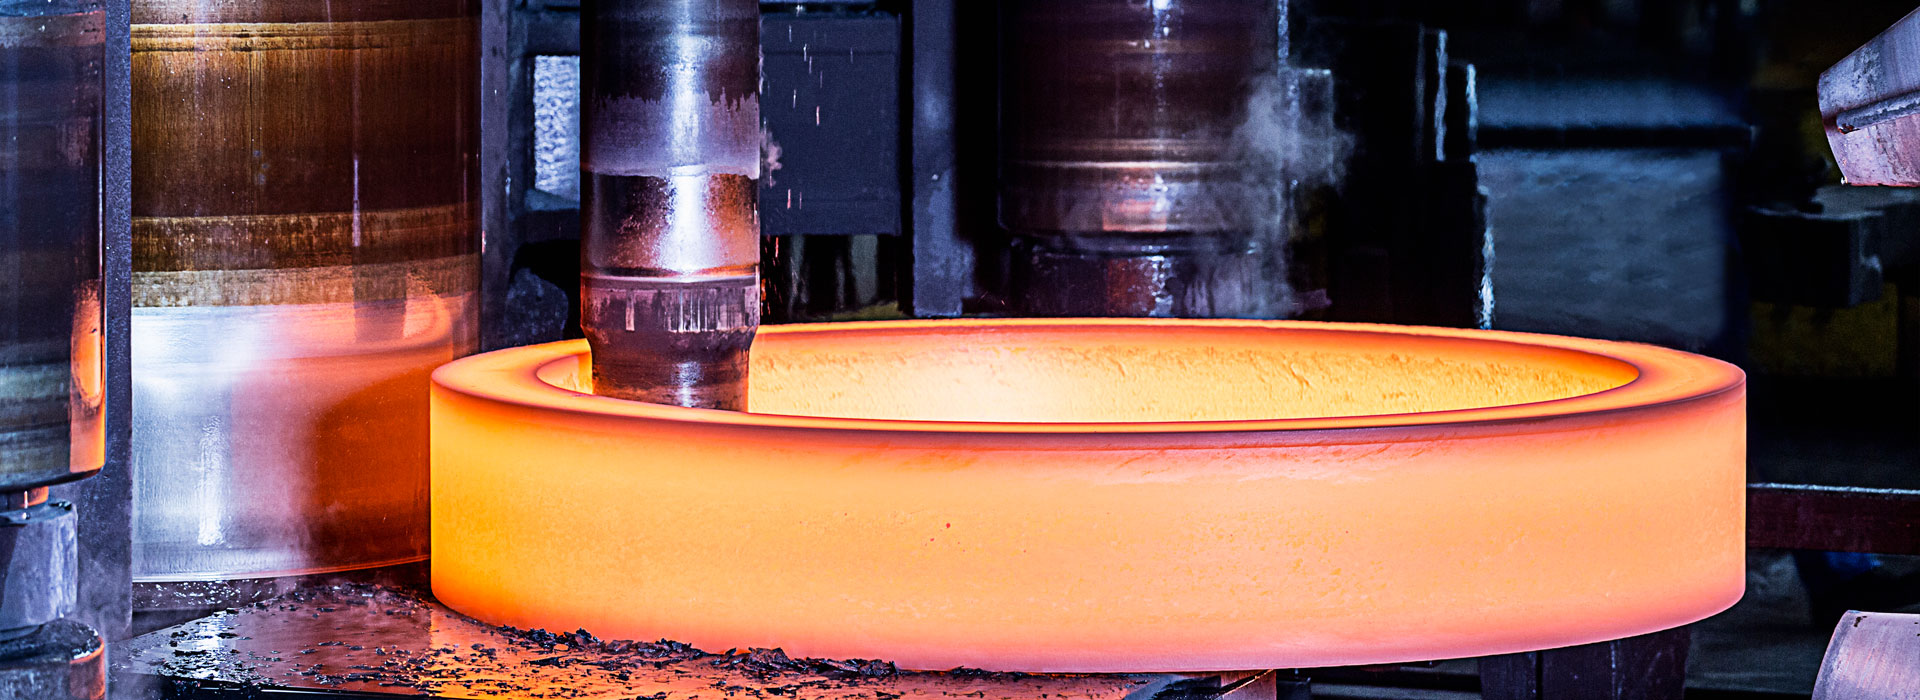
Техничке предности машина за ковање са течним калупима
Техничке предности течне матрицековањемашине у производњи одливака од алуминијумских легура дебелих зидова
Одливци од алуминијумских легура са дебелим зидовима се широко користе у аутомобилској индустрији, грађевинским машинама, ваздухопловству и другим областима. Ковање у течном калупу (ливање екструзијом) има јединствене техничке предности у производњи одливака дебелих зидова.
Изазови код одливака дебелих зидова
Главни изазови квалитета одливака дебелих зидова су шупљине скупљања и порозност скупљања. Због велике дебљине зида, металној течности је потребно доста времена да се очврсне, а ако се запреминско скупљање током очвршћавања не може адекватно допунити, унутар одливака ће се формирати шупљине за скупљање или дефекти порозности скупљања.
Шупљине које се скупљају и порозност скупљања не само да смањују механичка својства одливака, већ такође могу узроковати лошу непропусност ваздуха и смањен век трајања. За критичне делове као што су хидрауличне компоненте и компоненте које носе притисак, недостаци порозности скупљања су неприхватљиви. Дефекти квалитета као што су шупљине скупљања и порозност скупљања у одливцима од одливака дебелих зидова нових енергетских возила са значајним варијацијама у дебљини зида су кључна питања која изазивају забринутост у индустрији.
Решења за течно ковање
Ковање у течном калупу примењује високи механички притисак на течни метал који се убризгава у калуп како би се очврснуо под притиском. Притисак може приморати допуну, елиминишући шупљине које се скупљају и порозност скупљања. Одлив се учвршћује под притиском, што резултира густом структуром и густином блиском теоретској густини.
Процес ковања екструзијским ливењем под притиском користи снагу главног цилиндра за имплементацију пуне пуњења ковања на површини пројекције. Основни параметар "однос притиска ковања" се посебно односи на апсолутни притисак који директно делује на ингот током фазе очвршћавања. Ова карактеристика процеса укључује учешће површине која формира калуп у ковању, отклањање недостатака ливења и формирање коване микроструктуре са фрагментованим зрнима.
Примена вишестепеног притиска
За ливење са значајним разликама у дебљини зида, вишестепена функција притиска може играти важну улогу. Током очвршћавања одливака, делови различите дебљине зида се стврдњавају различитим брзинама, захтевајући различит притисак за сваку секцију. Подешавањем притиска у фазама, може се постићи прецизно допуњавање за различите секције.
Структура опреме за ковање у течном калупу са централном локалном функцијом екструзије може постићи вишеструко истискивање за дебели зид или ливење са значајним разликама у дебљини зида. Брзи и флексибилни механизам за откључавање калупа и интелигентна контролна технологија за четири угла прилагођавања силе калупа течног ковања даље побољшавају прилагодљивост процеса опреме.
Перформансе топлотне обраде
Ковани делови у течном облику могу бити подвргнути топлотној обради Т6, чиме се додатно побољшавају њихова механичка својства. Након термичке обраде Т6, ковани делови у течном калупу су значајно побољшали затезну чврстоћу, границу течења и издужење, испуњавајући захтеве за делове високе чврстоће.
Поља апликације
Ковање у течном калупу је погодно за производњу делова са дебелим зидовима и високим захтевима као што су контролне руке, подоквири, тела хидрауличких вентила и ваздухопловне структурне компоненте. Ова технологија има широку примену у производњи аутомобилских делова, одбрамбеној и војној индустрији, као иу области композитних материјала. Има обећавајуће изгледе за примену у областима као што су возила са новом енергијом и хидрауличне компоненте грађевинских машина.
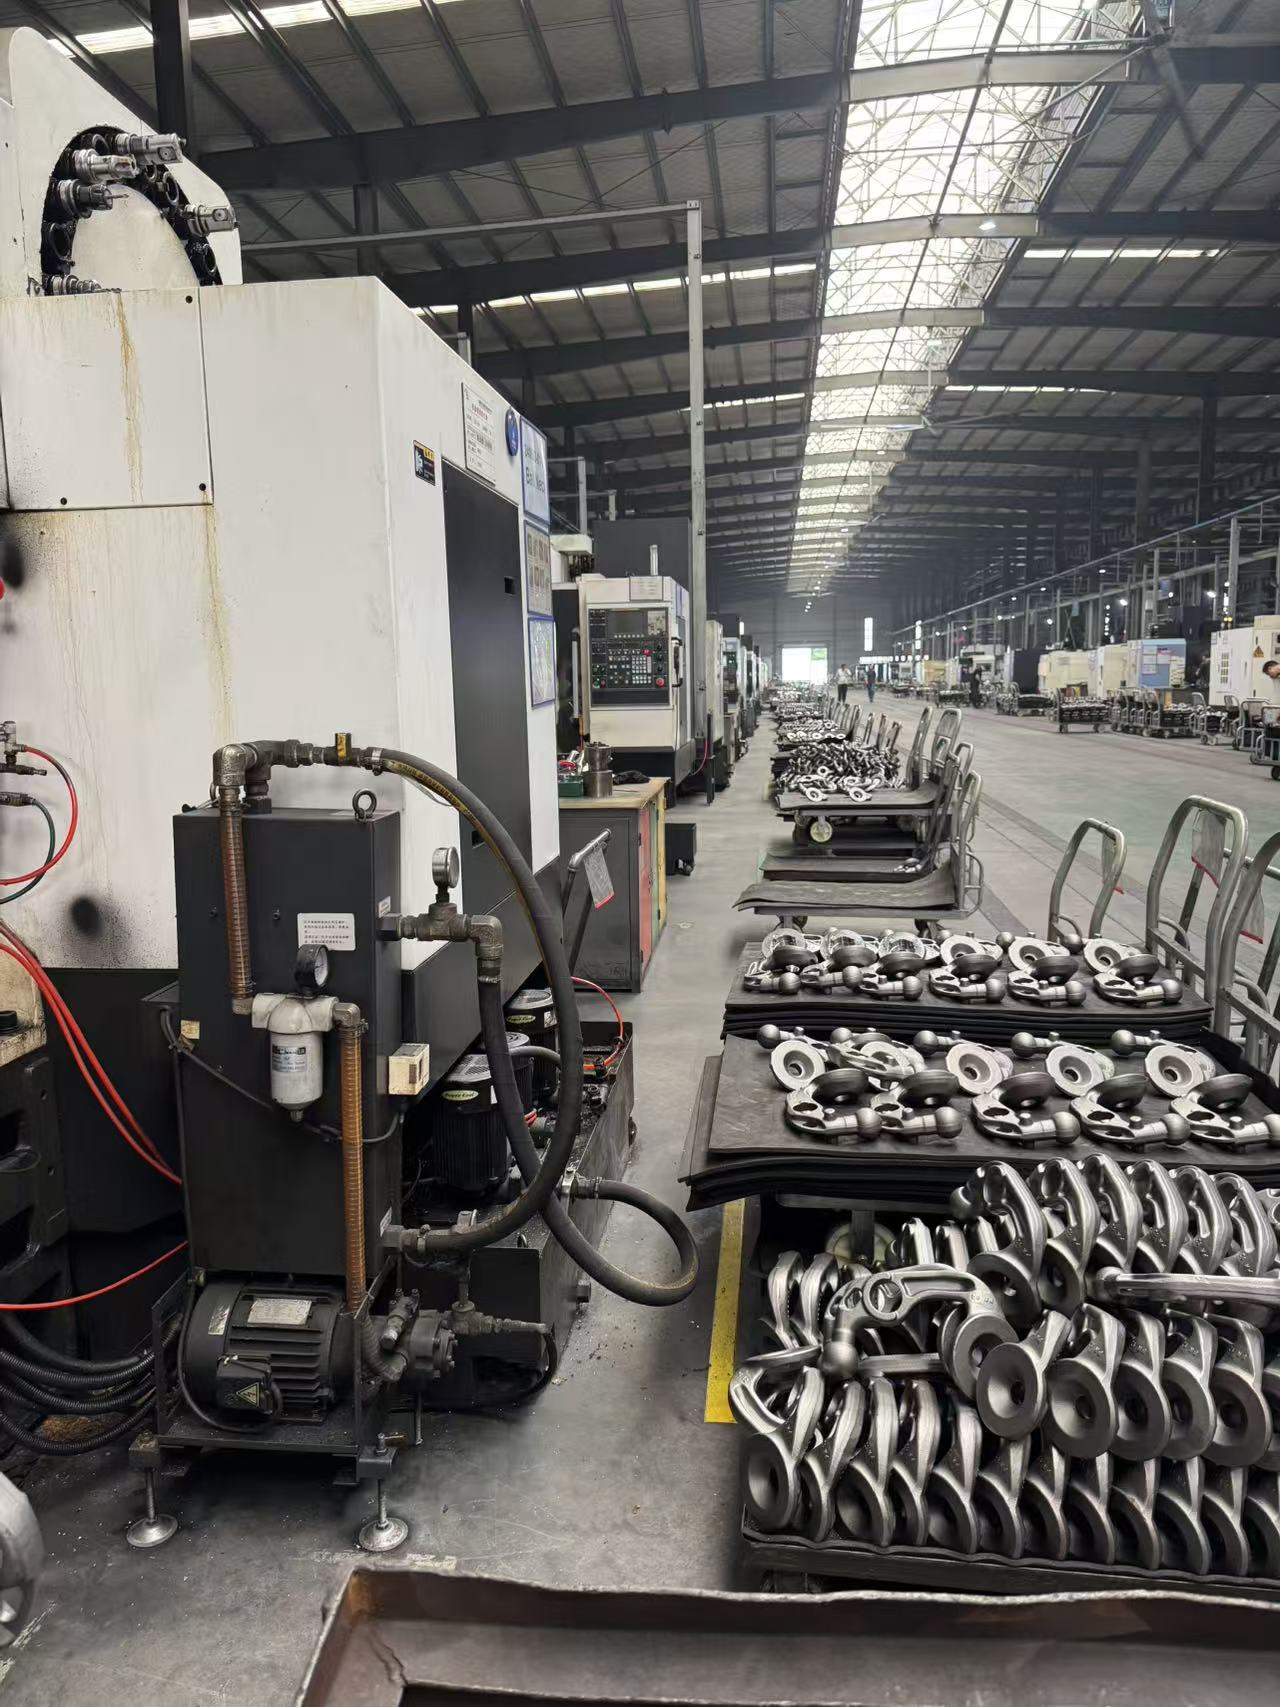
ово је ковање које производи компанија за прецизно ковање ииду тонгкин
Пошаљи упит
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића.
Политика приватности